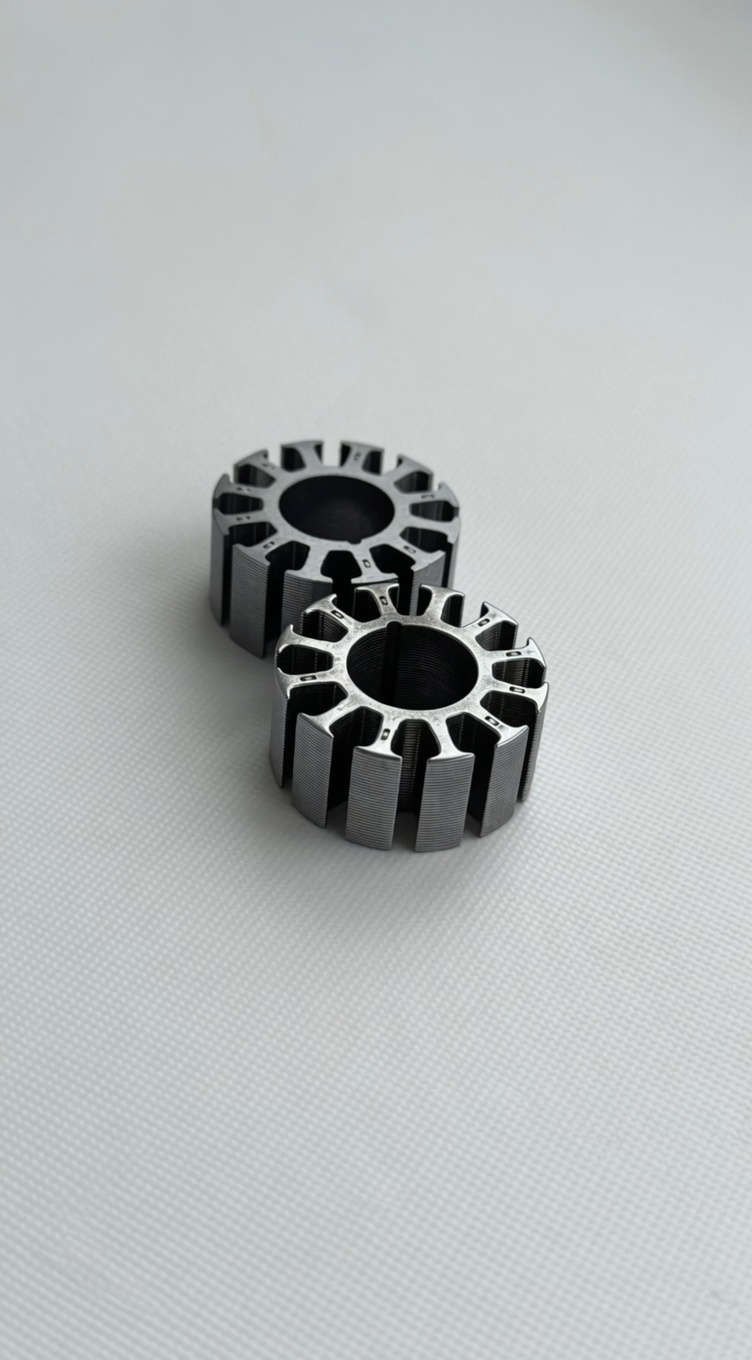
Откуда берутся заусенцы
Заусенец — пластически деформированный металл на кромке после резания, штамповки или лазерной резки. Высота и жёсткость зависят от подачи, износа инструмента и пластичности сплава.
На нержавейке заусенцы часто тянутся и плохо обламываются. На алюминии они мягче, но легко загибаются внутрь отверстия. На меди заусенец пластичный и «мажется».
Для сборки, гигиены и покрытий острый заусенец недопустим: он царапает уплотнения, удерживает загрязнения и становится центром локальной коррозии.
Как ЭПП работает с кромкой
На острие кромки напряжённость поля выше, плазменные микроразряды концентрируются именно там. Металл снимается быстрее, кромка получает стабильный радиус.
Одновременно сглаживается прилегающая поверхность, поэтому деталь выходит и без заусенца, и с более низкой шероховатостью.
Если заусенец толстый и отогнут, плазменный слой может обработать только его край, а корень останется. Поэтому черновой дебёрринг остаётся отдельной операцией.
Подготовка перед ванной
Снимите крупные заусенцы шабером, абразивной щёткой или виброгалтовкой. ЭПП должна работать с остаточным микрозаусенцем, а не с миллиметровым «лепестком».
Обезжирьте деталь: масло экранирует поверхность и даёт пятна. Проверьте электрический контакт в оснастке — слабый контакт даёт локальный недополир и острые зоны.
На чертеже укажите целевой радиус кромки или формулировку «притупить» с допуском. Без цифры результат сложно согласовать между сменами.
- Убрать толстые заусенцы механикой
- Обезжирить и промыть
- Обеспечить надёжный анодный контакт
- Задать целевой радиус кромки на чертеже
Контроль после обработки
Проверка кромок — визуально под косым светом и на ощупь в перчатке, плюс лупа или микроскоп для мелких отверстий.
Для серийных деталей фиксируют эталон и фото. Сравнивают радиус на оговоренных кромках, а не «на глаз по всей детали».
Если деталь идёт в пищевое или медицинское изделие, острые кромки проверяют отдельно от блеска: гигиена и травмобезопасность важнее декоративного вида.
Типовые ошибки заказа
Заказчик просит «снять заусенцы ЭПП», но присылает деталь после черновой фрезеровки с рваной кромкой. Цикл растягивается, растёт съём, страдают размеры.
Вторая ошибка — не указать зоны, которые полировать нельзя: резьбы, посадочные диаметры, лазерную маркировку. Их закрывают оснасткой или маскируют.
Третья — смешивать в одной ванне детали с разной массой и площадью без пересчёта режима: лёгкие детали перетравливаются, тяжёлые недобирают блеск.
FAQ
Какой размер заусенца ЭПП снимает стабильно?
Мелкие заусенцы после чистовой токарной и фрезерной обработки — обычно доли миллиметра. Толстые рваные заусенцы после черновой резки лучше убрать механически.
Не изменится ли размер детали?
Съём металла есть, но на кромке он локальный. Критичные размеры и посадки нужно заложить в допуск и проверить на пробе.
Нужна ли ручная доводка после ЭПП?
На большинстве партий наружных кромок — нет. В глухих пазах и внутренних зонах без доступа тока доводка может остаться.