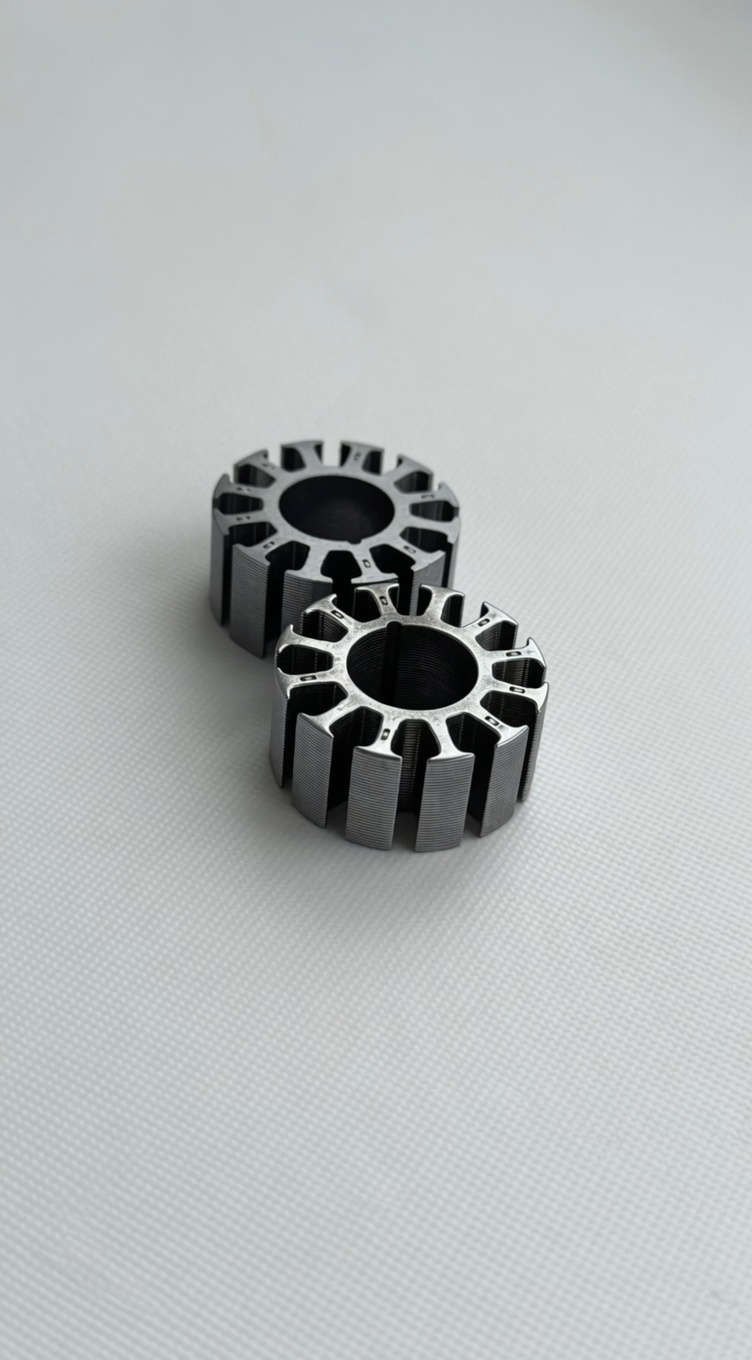
Риски тонкой стенки
Быстрый локальный нагрев.
Съём сравним с допуском толщины.
Деформация в жёстком зажиме.
Оснастка
Распределённый прижим, мягкие губки где допустимо.
Контакт на усиленных зонах.
Свободный доступ электролита без «карманов» перегрева.
Режим
Короче время, мягче старт, промежуточный осмотр.
Не гнаться за максимумом блеска с первого цикла.
Итерации с замером толщины.
- Проба на толщину
- Контроль нагрева
- Эталон перемычек
- Запрет грубого зажима
Контроль
Толщиномеры, оптика, сравнение с эталоном ажура.
Брак по «съеденному» рисунку обычно окончательный.
Документируют время точно.
Практика
Микрофиниш отдельно ведёт тонкостенные номенклатуры.
Иногда рекомендует механический довод вместо длинного ЭПП.
Честная оценка рисков экономит металл заказчика.
FAQ
Какая минимальная толщина подходит для ЭПП?
Зависит от сплава и допуска на съём. Решение только после пробы на реальной геометрии.
Почему тонкая деталь коробится?
Нагрев, остаточные напряжения и неравномерный съём. Оснастка и короткий цикл снижают риск.
Можно ли полировать сетки и перфорацию?
Да, это сильная сторона ЭПП, но перемычки контролируют особенно тщательно.